Artykuł sponsorowany
Dlaczego prototyp sprężyny naciągowej zachowuje się inaczej niż partia seryjna
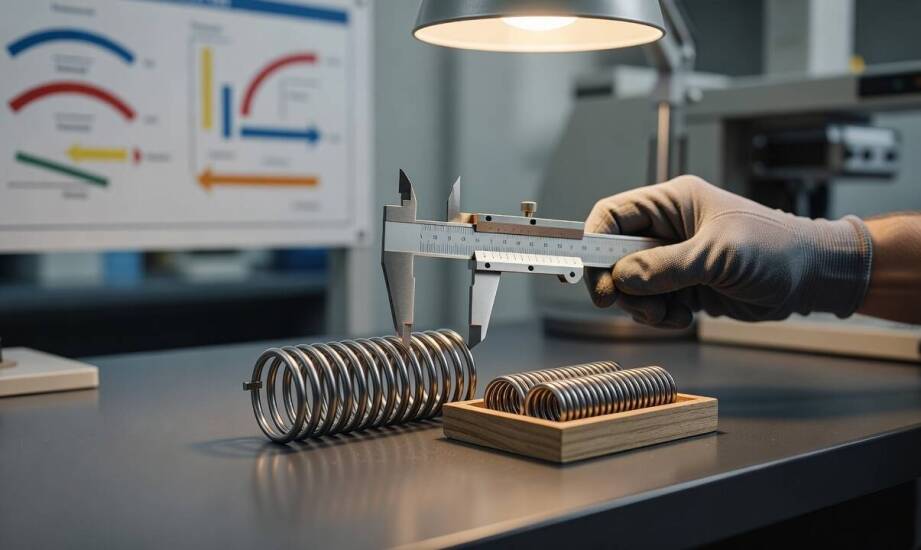
Prototyp sprężyny naciągowej zazwyczaj prawidłowo reaguje na obciążenia w kontrolowanych testach laboratoryjnych. Rozbieżności ujawniają się, gdy docelowa partia seryjna wykazuje zauważalne odchylenia w sile początkowej lub zmienia geometrię zwojów już po kilkunastu cyklach pracy. Pojedynczy egzemplarz próbny powstaje przy stałym nadzorze i ręcznych korektach, które ukrywają naturalną zmienność materiału. Skalowanie procesu wymaga utrzymania ścisłej powtarzalności na poziomie parku maszynowego. Właściwe przejście od etapu testów do wytwarzania masowego opiera się na eliminacji czynników losowych, które zmieniają właściwości sprężyste docelowych elementów mechanizmu.
Przeczytaj również: Przegląd najważniejszych akcesoriów CNC i ich właściwości
Ustawienia nawijania a napięcie wstępne i geometria zwojów
Proces formowania drutu na obrabiarkach CNC generuje napięcie wstępne poprzez ciasne dociskanie do siebie kolejnych zwojów. Wartość tej siły zależy bezpośrednio od precyzyjnie określonego stosunku średnicy średniej zwoju do średnicy drutu, znanego jako wskaźnik D/d. W fazie budowy prototypu operator potrafi na bieżąco korygować nacisk rolek i prędkość obrotową wrzeciona. Taka ingerencja pozwala uzyskać pożądaną reakcję detalu na pierwsze obciążenie rozciągające. Uruchomienie cyklu seryjnego wymusza zablokowanie parametrów pracy urządzenia. Niewielkie wahania twardości surowca lub naturalne zużycie narzędzi formujących prowadzą do przesunięć w wartości napięcia wstępnego na przestrzeni całej zmiany produkcyjnej. Zmieniona siła rozdzielająca zwoje wpływa bezpośrednio na kinematykę obsługiwanego sprzętu.
Przeczytaj również: Najpopularniejsze akcesoria dziewiarskie: druty, szydełka, guziki, koraliki, pompony
Ukształtowanie zakończeń sprężyny w postaci haków lub uszek silnie modyfikuje pierwotny rozkład naprężeń w drucie. Koncentracja obciążeń mechanicznych u nasady haka wymaga idealnego odwzorowania promienia gięcia w każdym z produkowanych egzemplarzy. Prototyp wykonany jednostkowo często omija ten problem dzięki powolnemu zaginaniu materiału z zachowaniem pełnej ostrożności. Cykl automatyczny pracuje z dużą prędkością, co potęguje ryzyko powstawania mikropęknięć w strefach poddanych największemu wysiłkowi. Weryfikacja statystyczna całej serii ujawnia wady geometrii, których nie da się zaobserwować podczas badań pojedynczego elementu.
Przeczytaj również: Pranie wykładzin: dlaczego warto zlecić to profesjonalistom?
Maszyny nawijające wykorzystują układ palców prowadzących i bloków odcinających, które narzucają ostateczny kształt sprężyny. Utrzymanie stałego tarcia na metalowych prowadnicach pomaga zachować powtarzalną średnicę zewnętrzną w masowej skali. Delikatne różnice w naoliwieniu drutu dostarczonego z huty potrafią zaburzyć opór stawiany na narzędziach. Powstaje wtedy zjawisko nierównomiernego narastania napięcia wstępnego. W skrajnych przypadkach dyskwalifikuje to całą partię ze względu na brak wymaganej zgodności wymiarowej.
Dobór materiału, obróbka cieplna i kontrola partii
Wybór odpowiedniego gatunku drutu sprężynowego oraz prawidłowo zaprogramowana obróbka cieplna stabilizują parametry mechaniczne uformowanego detalu. Odprężanie cieplne redukuje szkodliwe naprężenia własne wywołane silnym odkształceniem plastycznym formowanego drutu. Proces ten stabilizuje zewnętrzne wymiary sprężyny oraz znacząco podnosi granicę sprężystości użytego stopu. Wartości temperatury wygrzewania dobiera się ściśle do konkretnego gatunku drutu, na przykład węglowego, aby uniknąć osłabiających przemian strukturalnych. Równomierny rozkład ciepła wewnątrz komory pieca decyduje o jednorodności właściwości fizycznych całej poddawanej nagrzewaniu partii. Marka Spretech J.K. dopasowuje parametry obróbki cieplnej do specyfiki każdego projektu, uwzględniając grubość i skład chemiczny stopu.
Zapewnienie spójności detali wymaga wdrożenia statystycznej kontroli całego procesu produkcyjnego. Nowoczesne automaty CNC z zapisanymi w pamięci recepturami mocno ograniczają ryzyko wystąpienia błędów operatora. Pomiary wybranych próbek w regularnych odstępach czasu pozwalają wychwycić niepożądany dryft parametrów obrabiarki. Brak systematycznej weryfikacji sprawia, że docelowa seria odbiega od parametrów prototypu, nawet w przypadku zastosowania równego surowca z jednego wytopu. Odpowiednio wyposażony producent sprężyn naciągowych opiera swój proces wytwórczy na ciągłym monitorowaniu pojawiających się odchyłek wymiarowych. Narzędzia kontrolne sprawdzają między innymi ułożenie haków względem siebie oraz precyzję wykonania pierwszej i ostatniej pętli roboczej.
Zmienne obciążenie eksploatacyjne bardzo szybko obnaża niedoskonałości procesu technologicznego, które pozostają ukryte na etapie wczesnych testów. Cykliczne rozciąganie z różną częstotliwością przyspiesza zmęczenie materiału w miejscach poddanych systematycznie największym przeciążeniom. Egzemplarz prototypowy sprawdzany statycznie lub przy niskiej liczbie cykli wykazuje wysoką odporność. Docelowa partia pracująca w rzeczywistym mechanizmie podlega obciążeniom dynamicznym, co wymaga absolutnej precyzji wykonania każdego poszczególnego zwoju.
Przekształcenie pojedynczego projektu w powtarzalną serię produkcyjną zależy od kompleksowego zdefiniowania parametrów technicznych. Wymaga to dokładnego udokumentowania średnicy drutu, wskaźnika D/d, oczekiwanego napięcia wstępnego oraz typu planowanych zakończeń. Równie ważny pozostaje wybór właściwego stopu metalu połączony ze ściśle opracowanym reżimem końcowej obróbki termicznej. Kompletna specyfikacja poszerzona o realistyczne tolerancje wymiarowe pomaga zapewnić, że wszystkie elementy opuszczające linię produkcyjną będą pracowały bezawaryjnie. Ścisła kontrola na każdym etapie formowania metalu minimalizuje różnice między pierwszym testowanym detalem a tysięcznym egzemplarzem zdejmywanym z maszyny.
Kategorie artykułów
Polecane artykuły

Jak działa odbiór zużytych karkasów opon i jakie ma znaczenie dla środowiska

Zasilacze awaryjne UPS – najważniejsze funkcje i zastosowania w praktyce

Jak wybrać usługi księgowe dopasowane do potrzeb firmy? Sprawdź kluczowe aspekty
